


01
Абстрактный
Вольфрам благодаря своей высокой температуре плавления, хорошей теплопроводности и низкому удерживанию водорода является идеальным материалом для плазменно-ориентированных компонентов в термоядерных реакторах. Однако его внутренняя хрупкость и высокая температура пластично-хрупкого перехода (DBTT) делают его очень восприимчивым к растрескиванию во время лазерной обработки. В основном это связано с чрезвычайно высокой скоростью охлаждения и градиентом температуры, приводящими к термическому напряжению и ослаблению границ зерен. Существующие методы подавления растрескивания включают предварительный нагрев подложки, легирование наночастиц и импульсные лазеры, но эти методы имеют ограничения, такие как деградация порошка, изменение состава или повышенная пористость. В последние годы формирование лазерного луча (например, кольцевые лучи) использовалось для снижения пиковой плотности мощности, превращая сварку с глубоким проплавлением в теплопроводящую сварку, эффективно уменьшая температурные градиенты и скорость охлаждения. Колебания лазерного луча могут перемешивать ванну расплава, дополнительно гомогенизировать подвод тепла и способствовать образованию равноосных зерен. Оба метода основаны на термодинамическом контроле и имеют взаимодополняющие механизмы. В этой статье предлагается объединить их для достижения повторяемой сварки-чистого вольфрама без трещин без предварительного нагрева или модификации. Влияние формы луча и параметров колебаний на трещины, ванну расплава и микроструктуру систематически изучаются, что дает основу для последующего аддитивного производства.
02
Обзор
В этом исследовании систематически сравнивалось влияние трех форм лазерного луча:-гауссового луча, кольцевого распределения сердцевины (RC 80/20) и кольцевого луча-на характер растрескивания однопроходных-сварных швов в тонких пластинах из чистого вольфрама при различных параметрах колебаний. Сочетая теплофизическое моделирование, анализ оптической микроскопии и определение характеристик EBSD, был проведен многомасштабный анализ: от макроскопической статистики трещин и геометрии ванны расплава до микроскопической структуры зерен. Экспериментальные результаты показывают, что гауссов пучок из-за своей чрезмерно высокой пиковой мощности легко образует глубокую и узкую ванну расплава (отношение глубины-к-ширине > 1), что приводит к сильному растрескиванию, при этом степень отсутствия трещин- составляет всего 36 %. Напротив, кольцевые балки и балки RC 80/20 за счет снижения пиковой плотности мощности расширяют и уменьшают размер ванны расплава, значительно уменьшая температурный градиент и скорость охлаждения. Только балка RC 80/20 может обеспечить степень отсутствия трещин-в 80 %. Опираясь на эту основу, добавление вибрации лазерного луча еще больше подавило растрескивание во всех типах балок, при этом соотношение сторон обычно падало ниже 1. Лучше всего показала себя комбинация RC 80/20 и вибрации, достигнув 91 % отсутствия трещин-по 55 наборам параметров. Кроме того, это привело к образованию более крупных равноосных кристаллов в ванне расплава, что близко соответствует моделируемому снижению скорости охлаждения до 45%. Окончательный статистический анализ показал, что форма луча, мощность лазера и скорость сканирования были наиболее важными параметрами, влияющими на возникновение трещины, тогда как частота и амплитуда колебаний не оказали существенного влияния в рамках данного исследования. Это демонстрирует, что комбинированная стратегия формирования луча и колебаний может обеспечить повторяемую сварку вольфрама без трещин-без предварительного нагрева или модификации материала.
03
Графический анализ
Данные в левом верхнем углу рисунка 1 показывают, что при одинаковом диаметре пятна (202 мкм) и условиях процесса градиент температуры G пучка RC 80/20 значительно ниже, чем у гауссовского пучка, а скорость роста R несколько выше. Ключ заключается в результатах расчета скорости охлаждения в правом верхнем углу.-Скорость охлаждения балки RC 80/20 снижается примерно на 40 % по сравнению с гауссовой балкой с тем же диаметром пятна, а для кольцевой балки она снижается примерно на 45 %. Смоделированное поперечное сечение-ванны расплава ниже также визуально отражает это: ванночка расплава фасонной балки шире и меньше. Эти данные напрямую объясняют, почему формирование луча может эффективно уменьшить трещины, вызванные термическим напряжением, -обеспечивая надежную поддержку для последующих экспериментов с термодинамической точки зрения.
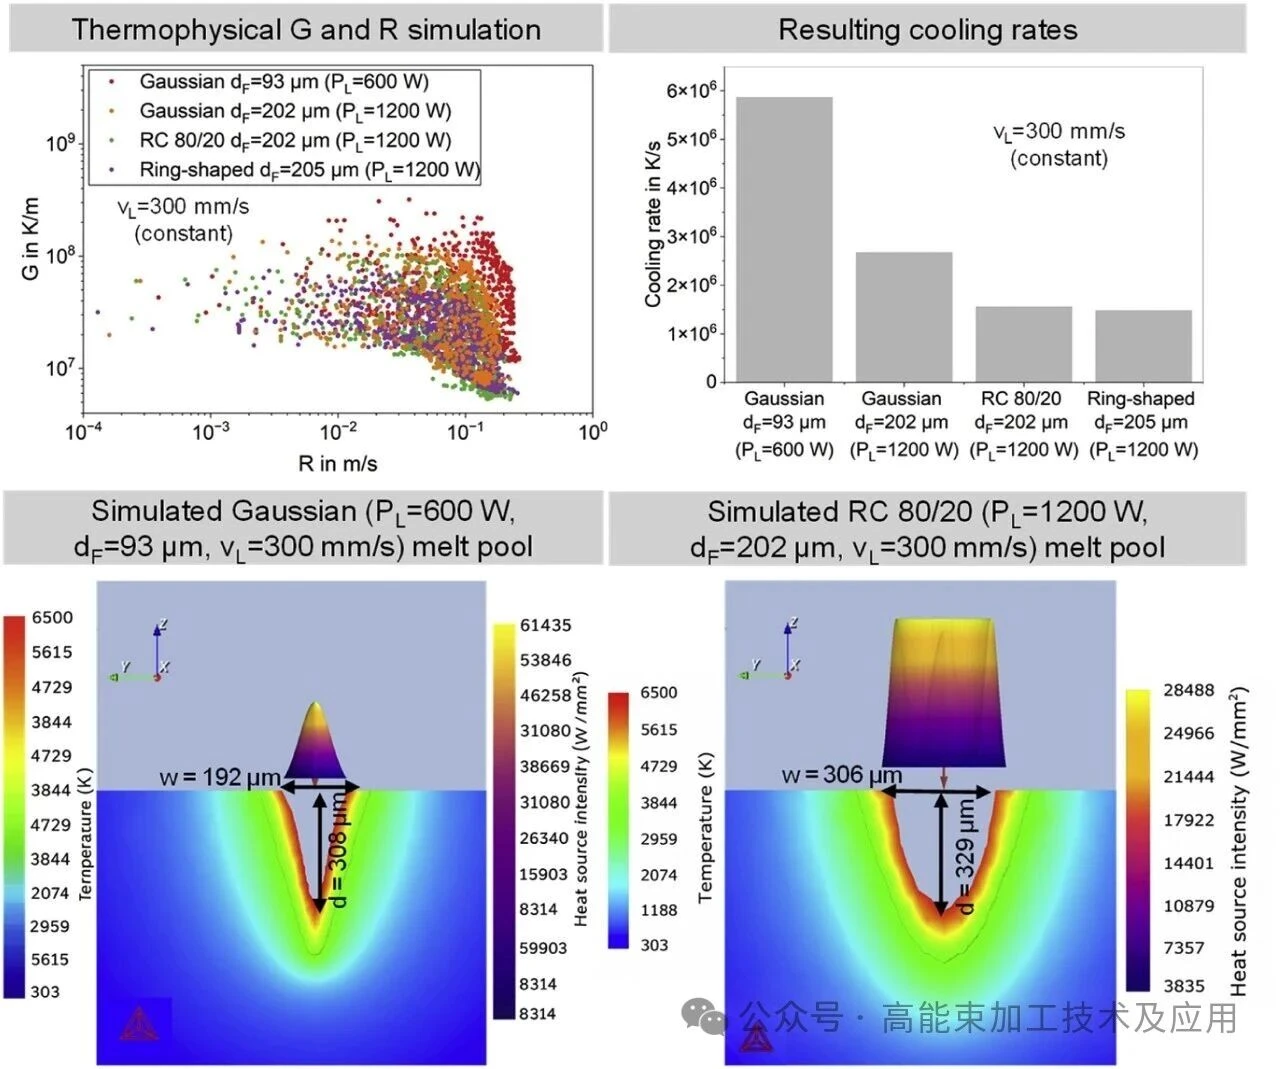
Рисунок 2 соответствует гауссову пучку. Без колебаний продольная трещина пронизывает весь сварной шов. Однако с добавлением колебаний даже при одинаковых плотностях энергии линий трещина полностью исчезает. Рисунок 3 соответствует балке RC 80/20. Без колебаний трещина все еще существует при высоких плотностях энергии линии. При добавлении вибрации трещина полностью устраняется. Это в полной мере демонстрирует, что независимо от формы луча колебания могут эффективно подавлять трещины. Механизм заключается в том, что колебания балки перемешивают ванну расплава, делая подвод тепла более равномерным. Первоначально узкая и глубокая сварочная ванна значительно расширяется, а соотношение глубины-к-ширине падает ниже 1. Режим сварки меняется со сварки с глубоким проплавлением на сварку с теплопроводностью, тем самым снимая тепловое напряжение.
На рисунке 4 количественно представлен эффект стратегии обработки на микроструктурном уровне. Слева видно, что средний размер зерна гауссова пучка (93 мкм) составляет всего 10,2 мкм; использование только RC 80/20 (202 мкм) увеличивает его до 14,3 мкм; а когда RC 80/20 сочетается с вибрацией, зерна еще больше укрупняются, что идеально соответствует результату моделирования, заключающемуся в снижении скорости охлаждения на 45%. Данные о соотношении сторон справа показывают, что зерна комбинации формы и колебаний ближе к равноосным (отношение близко к 1), тогда как зерна гауссова луча явно столбчатые (отношение больше). Более высокая доля и большее количество равноосных зерен означает, что механические свойства материала более изотропны, а его сопротивление распространению трещин выше, что объясняет, почему трещины эффективно подавляются на микроструктурном уровне.
04
Краткое содержание
Это исследование подтверждает, что комбинированная стратегия формирования и генерации лазерного луча позволяет добиться повторяемой сварки-чистого вольфрама без трещин без предварительного нагрева или модификации материала. Среди протестированных параметров балка с кольцевым сердечником RC 80/20 в сочетании с осцилляциями дала наилучшие результаты, достигнув уровня-отсутствия трещин 91 %, что значительно выше, чем 36 % для гауссовой балки. Эта комбинация эффективно подавляет трещины за счет снижения пиковой плотности мощности и перемешивания расплавленной ванны, преобразования режима сварки в теплопроводную сварку, снижения скорости охлаждения до 45 % и содействия образованию более крупных равноосных кристаллов. Форма луча, мощность лазера и скорость сканирования являются ключевыми влияющими параметрами, тогда как частота и амплитуда колебаний оказывают незначительное влияние. Будущие исследования должны дополнительно подтвердить применимость этой стратегии в много-слоевом, много-проходном ламинировании и в реальном производстве PBF-LB/M.


