


Благодаря растущему применению лазеров в обработке металлических материалов, одно инфракрасное лазерное источник света постепенно не может удовлетворить большие потребности в производстве, особенно в сценариях применения отражающих металлов, таких как медь и золото, которые плохо поглощают инфракрасные лазеры.
Решение проблемы сварки высокопрофессиональных материалов
В сценариях лазерных сварки инфракрасные источники света с длиной волны около 1 мкм стали основной силой в обработке металлов из -за их преимуществ, таких как высокая мощность, высокая эффективность, высокое качество луча, высокая надежность и стоимость цен.
Однако при использовании инфракрасных источников света для обработки материалов с высокой рефлексивностью, таких как медь и золото, эти материалы имеют очень низкие скорости поглощения для лазеров в ближней инфракрасной линии (например, медь имеет скорость поглощения только около 5% для инфракрасного света) и и и и и Большие колебания поглощения, которые могут легко привести к таким проблемам, как плохое образование сварного шва, разбрызгивание, легкая деформация, тепловые трещины и поры.

Когда на поверхности сварки на поверхности сварки на поверхности сварки на поверхности сварки на поверхности сварки на поверхности сварки на поверхности сварки на поверхности сварной площади на поверхности сварной площадку на поверхности сварки появляются брызг, в различных скоростях сварки, эффективная глубина проникновения неглубокая, а формирование поверхности плохая.
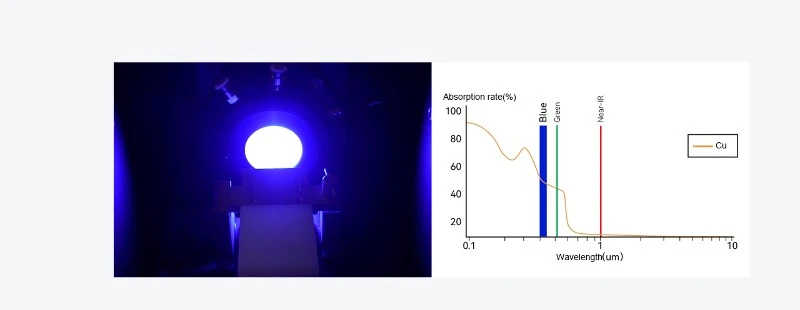
Хотя Blue Laser может эффективно с высоким качеством с высоким качеством с высоким качеством, у него такие проблемы, как высокая стоимость и ограниченная максимальная выходная мощность.
В композитном сварке сине-инфракрасных композитных сварки два источника света синего света и инфракрасного состава объединяются для эффективного решения неизбежных ограничений двух лазерной обработки с одним источником света. Через сине-инфракрасный композитный лазерный процесс сварки мы можем сначала использовать синий лазер с высокой скоростью поглощения, чтобы растопить поверхность родительского материала, а затем использовать инфракрасный лазер для увеличения глубины расплавленного пула для решения ограничений применения Одинокий синий свет.
Когда в лаборатории процесса баохенксина использовался композитный раствор композитного сварки баохенксина для проверки сварки меди, было обнаружено, что поверхность сварного шва была хорошо сформирована, а эффект образования и глубина плавления были лучше, чем единственный красный свет, действовал на медная поверхность.

В части системы управления он может обеспечить систему управления сваркой, систему отслеживания в реальном времени, систему мониторинга процессов сварки, систему мониторинга проникновения сварки и т. Д. и повысить эффективность, но также повысить уровень интеллекта системы, который помогает адаптироваться к сложным и высоким задачам сварки.


